Español
Español
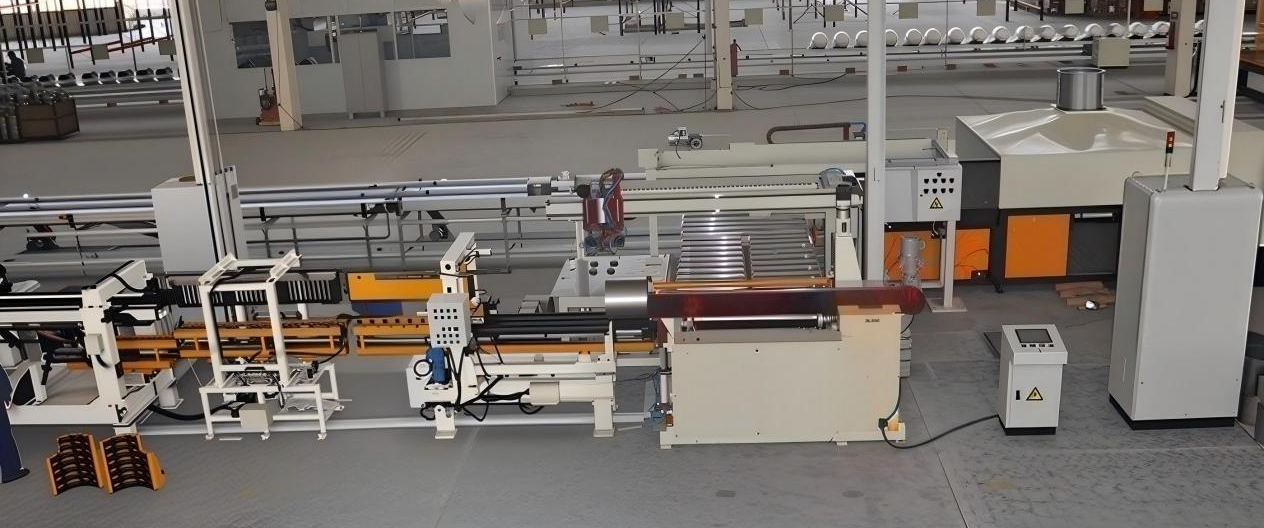
Con la mejora de la estandarización y la modernización de los equipos de producción, especialmente la aplicación de maquinaria automatizada, el proceso de puesta en servicio de las líneas de tambores de acero se ha vuelto más complicado y la industria está cambiando gradualmente al modo de uso intensivo de tecnología, lo que plantea mayores requisitos para el control del período de construcción y la coordinación del proceso. Las siguientes son las fallas técnicas más comunes en la operación y puesta en marcha diaria:
La conexión por perno es la estructura de ensamblaje más básica en equipos de tambores de acero. Una operación inadecuada (como apretar demasiado) causará fatiga del metal bajo estrés electromagnético y mecánico a largo plazo, lo que provocará daños por corte, deslizamiento de la rosca y componentes sueltos, lo que plantea graves riesgos para la seguridad. Para las conexiones de pernos utilizadas en piezas eléctricas conductoras de corriente, es crucial equilibrar los efectos mecánicos y electrotérmicos, garantizar una compresión suficiente y evitar una resistencia de contacto excesiva.
1.2 Anormalidades de la vibración
La vibración excesiva de los equipos de tambor de acero se debe principalmente a tres aspectos:
Factores de la bomba: Gran holgura del cojinete, mala concentricidad entre el rotor y la carcasa o fricción severa entre el rotor y el estator.
Factores del motor: Gran espacio libre para los cojinetes, rotor desequilibrado o entrehierro desigual entre el rotor y el estator.
Factores de operación: Los parámetros del proceso se desvían demasiado de los valores nominales, como el control de flujo inestable a través de válvulas de salida, lo que resulta en un funcionamiento desequilibrado de la bomba. La operación del equipo debe ser lo más cercana posible a los parámetros nominales.
1.3 Fallas de sobrecorriente
Los problemas de sobrecorriente generalmente se desencadenan por tres causas: cojinetes de bomba dañados o materias extrañas dentro del equipo; ajuste de corriente de sobrecarga baja del motor o resistencia de línea alta; Medio con densidad o viscosidad excesiva que excede la capacidad de diseño de la bomba.
1.4 Defectos del equipo eléctrico
El funcionamiento inadecuado de los interruptores de aislamiento provoca una presión de contacto y un área de contactos dinámicos y estáticos insuficientes, lo que provoca oxidación electrotérmica, aumento de la resistencia y accidentes por ablación por contacto.
El montaje incorrecto de los dedos y contactos del arco del disyuntor, la carrera de inserción no calificada, la presión de contacto, el sincronismo y la velocidad de conmutación causarán sobrecalentamiento, extinción retardada del arco, descomposición del medio aislante e incluso explosión del disyuntor.
Las desviaciones en la depuración del equipo de control o la obstrucción de materias extrañas provocarán diversos grados de fallas si no se manejan a tiempo.
Daño o rotura del aislamiento del transformador principal, causado por la entrada de materias extrañas (como tuercas) durante el levantamiento del núcleo y la instalación de tuberías de alto voltaje, o por un rendimiento deficiente del sellado.
El mantenimiento negligente de los transformadores de corriente puede provocar un circuito abierto en el devanado primario, generando sobretensiones extremadamente altas y poniendo en peligro la seguridad del personal y del equipo.
Los detalles determinan el éxito de la puesta en servicio del equipo, por lo que la asignación de personal y la capacitación técnica son las principales prioridades. Para equipos de tambor de acero a gran escala, el fabricante enviará técnicos profesionales para que se encarguen de la puesta en servicio in situ; Aunque la mayoría de los equipos de tambor de acero pequeños y medianos se ponen en servicio previamente antes de la entrega, los modelos de alta precisión y alto valor aún requieren la orientación técnica del fabricante.
Los compradores de equipos deben seguir estos principios al formar un equipo de puesta en servicio:
Seleccione operadores asistentes con habilidades competentes, respuesta rápida y un fuerte sentido de responsabilidad. Asignar capitanes dedicados de puestos hidráulicos, mecánicos, instaladores y otros puestos técnicos para maquinaria grande y mediana.
Lleve a cabo capacitación posterior específica y orientación sobre habilidades en el sitio antes de la puesta en servicio formal para aclarar las responsabilidades laborales.
El proceso de instalación del equipo consta de tres eslabones principales: planificación, preparación y montaje formal.
Formular plan de instalación
Combine experiencia práctica para hacer arreglos detallados para la selección del sitio, el ingreso de equipos y la organización del equipo, predecir posibles dificultades y formular planes de emergencia.
Preparación previa a la instalación
Verifique la integridad y calidad de los materiales y accesorios, verifique la racionalidad del diseño de energía y apriete las tuercas flojas con anticipación.
Instalación formal
Priorizar la seguridad del personal con equipo de protección completo (guantes aislantes, gafas, etc.); inspeccionar la calidad de apariencia de piezas y componentes; implementar división y colaboración con responsabilidades de puesto claras; Realice una inspección preliminar de integridad y seguridad después de la instalación.
Después de la instalación, la puesta en marcha es esencial para que el equipo entre en producción formal sin problemas. Una inspección exhaustiva previa a la puesta en marcha de la integridad del equipo y las condiciones de instalación es el requisito previo para el éxito. La puesta en servicio cubre principalmente el rendimiento del equipo, la calidad de operación y la estabilidad de funcionamiento.
Durante la puesta en servicio, los técnicos mecánicos y asistentes deben estar presentes a tiempo. Personal especial registrará todo el proceso, resumirá los datos y características de operación, lo que proporciona referencia de primera mano para el manejo de fallas y futuras actualizaciones del equipo.
NAVEGACIÓN
PRODUCTO
CONTACTA
Ai-Machine (Shandong) Industry Technology Co., Ltd
+86 150 9870 1425
+86 188 8830 0381
+86 138 6409 9157
+86 150 9870 1425
Extremo este de la calle Huanghe, Zona de Desarrollo Económico, condado de Ningjin, ciudad de Dezhou, provincia de Shandong
REDES SOCIALES
Derechos de autor © Ai-Machine (Shandong)Industry Technology Co., Ltd Todos los derechos reservados. | Mapa del sitio | Mapa del sitio |

